


Газораспылитель непрерывного действия с вакуумным расплавлением электродов по технологии EIGA

Обзор
К основным методам производства порошка титановых сплавов методом распыления относятся бесконтактное распыление порошка в тигле EIGA, распыление порошка с подачей плазменной проволоки PA и распыление порошка с вращающимся электродом ERRP. Эти технологии не позволяют достичь непрерывного производства, в то время как метод PA обеспечивает полунепрерывное производство. Однако стоимость прокатки проволоки из титановых сплавов на начальном этапе относительно высока, а рыночная цена проволоки вдвое выше, чем цена прутка (например, для сплава TC4 проволока диаметром 3,2 мм стоит 240 юаней/кг, а пруток диаметром 70×1000 мм — всего 120 юаней/кг), поэтому этот метод не получил широкого распространения и применения на рынке.
В установке EIGA используются стержни из титанового сплава, что требует плавки одного стержня и остановки процесса замены другого. Эффективность производства крайне низка, и каждый стержень имеет небольшой хвостовой материал. Это влияет на выход готовой порошковой продукции. Кроме того, требуется дорогостоящая система рекуперации аргона, поскольку потребление газа составляет 25 Нм³/ч.
В результате плазменной атомизации с вращающимся электродом (ERRP) выход порошка составляет менее 15% из-за центробежной силы, что затрудняет производство с низкими затратами.
Основные характеристики
Непрерывная подача, непрерывная подача в виде стержней, отсутствие отходов после плавки.
Выход готового порошка размером 0-60 мкм: ≥ 70%
Выход готового порошка размером 15-53 мкм: ≥ 50%
Обеспечивает круглосуточное массовое производство.
Послепродажное обслуживание
У нас работают профессиональные инженеры, которые устанавливают и отлаживают оборудование, и мы предоставляем 1-летнюю гарантию на качество оборудования. Наши инженеры, ответственные за послепродажное обслуживание, будут регулярно посещать вас для обеспечения бесперебойной работы.
Сопутствующие товары
-
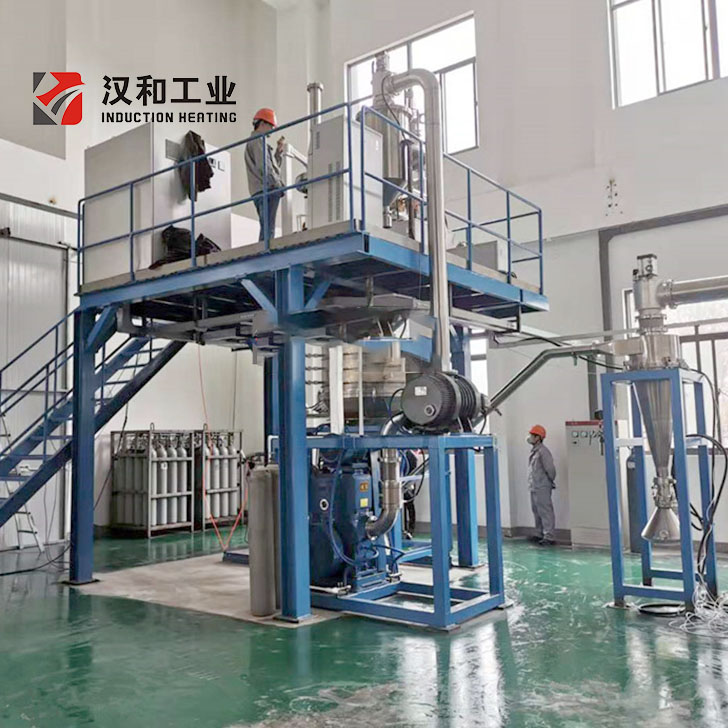
Сферический металлический порошок в газовой среде...
Принцип работы: плавление металлов в надлежащих вакуумных условиях и изоляция жидкого металла...
-
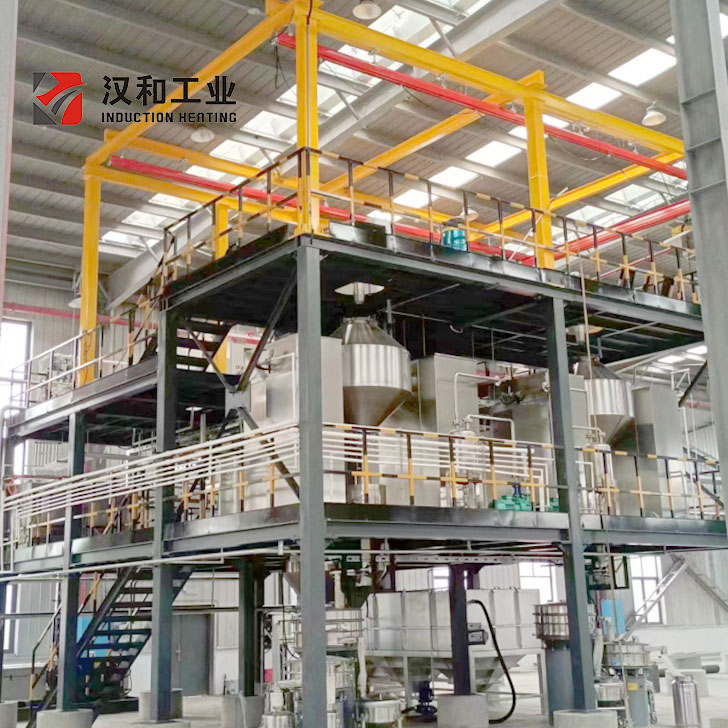
Комбинированный распылитель водно-газовой смеси...
Состав. Вся система комбинированного распыления воды и газа включает в себя...
-
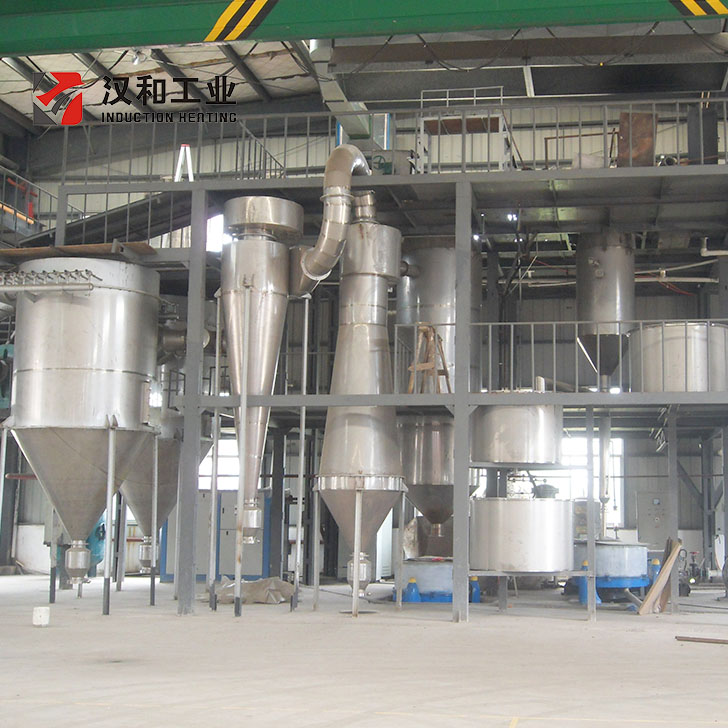
Машина для распыления воды весом 100 кг...
Распылитель воды подходит для производства нерегулярных метаматериалов...
-

Вращающийся электрод индукционного типа...
Особенности 1. Не контактирует с водоохлаждаемым тиглем или водолазами...
-

Центробежный роторный двигатель А...
Обзор и принцип работы: Вакуумное оборудование для распыления газа с вращающимся диском RDGA предназначено для...




